
Wissen
Hochfrequenz-Induktionsabschreckungsprozess und seine Umsetzung in praktischen Anwendungen
Es gibt zwei Arten von Hochfrequenz-Abschreckheizverfahren: Das erste ist das gleichzeitige Erhitzen und Abschrecken, bei dem die Oberfläche des abzuschreckenden Werkstücks gleichzeitig erhitzt und dann schnell abgekühlt wird; das zweite ist das sequentielle kontinuierliche Erhitzen und Abschrecken, bei dem ein kleiner Teil der Oberfläche des Werkstücks durch Induktionserwärmung erhitzt wird, während sich das Werkstück nach unten bewegt, wodurch ein sequentielles und kontinuierliches Erhitzen und Abkühlen der Oberfläche ermöglicht wird.
Bei der Herstellung von Teilen mit vielen verschiedenen Sorten und in kleinen Chargen können unterschiedliche Materialien unterschiedliche Abschreckmedien erfordern. Daher wird meist die Abschreckmethode der gleichzeitigen Erwärmung angewendet. Bei Teilen mit großer Abschreckoberfläche wird aufgrund der begrenzten Geräteleistung und anderer Faktoren die kontinuierliche Heizmethode zum Abschrecken in Betracht gezogen.
1. Hochfrequenz-Oberflächenabschrecken des Innenlochs des martensitischen Edelstahlwerkstücks
(1) Verarbeitungsschwierigkeiten
Die Verarbeitungsschwierigkeit des Hochfrequenz-Oberflächenabschreckens des Innenlochs eines martensitischen Edelstahlwerkstücks wird durch gleichzeitiges Erhitzen erreicht. Die Hauptschwierigkeiten liegen im Edelstahlmaterial und dem Oberflächenabschrecken des Innenlochs.
Wenn beim Hochfrequenz-Induktionserwärmen die Temperatur den Entmagnetisierungspunkt des Materials überschreitet (der Entmagnetisierungspunkt von Stahlmaterialien liegt im Allgemeinen bei etwa 700–800 °C), nimmt die elektromagnetische Induktionskapazität des Materials ab und die Heizgeschwindigkeit sinkt um ein Vielfaches. Weiteres Erwärmen wird schwierig. Bei Edelstahl ist die Wärmebehandlungstemperatur hoch, im Allgemeinen über 1000 °C, und das Erwärmen auf die Abschrecktemperatur des Materials ist noch schwieriger. Andererseits ist aufgrund der hohen Wärmebehandlungstemperatur, die nahe am Schmelzpunkt des Materials liegt, die Heizgeschwindigkeit über dem Entmagnetisierungspunkt zwar geringer, aber immer noch schneller als bei der herkömmlichen Wärmebehandlung und schwer zu kontrollieren, was ein Risiko der Überhitzung und des Schmelzens der Oberfläche der Teile birgt.
Der Ringeffekt ist einer der drei Haupteffekte der Induktionserwärmung und auch der Grund für die Schwierigkeit beim Erwärmen des Innenlochs. Selbst wenn zum Erwärmen des Werkstücks eine Induktionsspule verwendet wird, konzentriert sich der durch die Induktionsspule fließende Strom auf die Innenfläche der Spule. Beim Erwärmen der Außenfläche des Werkstücks entspricht die Innenfläche der Induktionsspule der Außenfläche des Werkstücks, was der Erwärmung des Werkstücks förderlich ist. Beim Erwärmen der Innenlochoberfläche des Werkstücks ist die Richtung jedoch genau entgegengesetzt, was den elektrischen Wirkungsgrad der Induktionsspule erheblich verringert und der Erwärmung des Werkstücks nicht förderlich ist. Darüber hinaus befindet sich beim Induktionsabschrecken des Innenlochs des Werkstücks die Heizfläche im Inneren des Werkstücks, und es ist für den Bediener nicht einfach, sie von außen direkt zu beobachten. Dies erhöht die Betriebsschwierigkeiten in gewissem Maße.
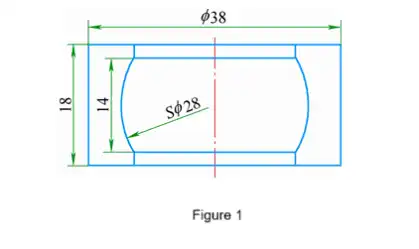
Für das sphärische Lager eines bestimmten Produkts (wie in Abbildung 1 gezeigt) muss eine sphärische Abschreckung mit einem Durchmesser von 28 mm durchgeführt werden. Das Material ist martensitischer rostfreier Stahl 20Cr13 und die Abschreckhärte sollte im Bereich zwischen 35 und 45 HRC liegen. Neben den zuvor erwähnten Heizschwierigkeiten weist dieses Werkstück eine sphärische Heizoberfläche anstelle eines durchgehenden Innenlochs auf, was zwangsläufig zu einer Vergrößerung des Abstands zwischen dem Induktor und der Heizoberfläche des Werkstücks führt. Dies verringert den elektrischen Wirkungsgrad weiter. Um beim Hochfrequenzabschrecken von Innenlöchern die nachteiligen Auswirkungen des Ringeffekts auf die Erwärmung des Werkstücks zu überwinden, wird normalerweise ein magnetischer Leiter auf den Induktor gesetzt, um die Verteilung des Magnetfelds zu ändern und den Strom näher an der Oberfläche zu verteilen, an der das Werkstück erwärmt werden muss, wodurch die Heizwirkung verbessert wird. Das Innenloch dieses Werkstücks ist jedoch relativ klein. Wenn man den Abstand zwischen dem Induktor und dem Werkstück sowie die Größe des Induktors selbst abzieht, beträgt der Innendurchmesser des Induktors weniger als 13 mm, wodurch die Installation eines magnetischen Leiters unmöglich wird. Für die Induktionsabschreckung dieses Werkstücks besteht die einzige Möglichkeit darin, die Prozessparameter zu optimieren und den Heizprozess zu verbessern, um die Kapazität der Anlage zu maximieren.
(2) Schema des Abschreckprozesses
Das Schema des Abschreckprozesses umfasst Heizzeit, Abschrecktemperatur und Abschreckmedium.
Viele Menschen glauben, dass Hochfrequenz-Induktionsabschrecken eine sofortige Erwärmung ist und die Abschrecktemperatur innerhalb weniger Sekunden erreichen kann. Diese Auffassung spiegelt die allgemeine Situation wider, ist jedoch nicht umfassend. In einigen Fällen ist die Aufheizgeschwindigkeit langsamer. Unter bestimmten Umständen kann durch Reduzierung der Spannungsabgabe und andere Maßnahmen zur Verlangsamung der Aufheizgeschwindigkeit der Teile den Anforderungen einiger spezieller Werkstücke oder besonderer technischer Anforderungen entsprochen werden. Bei diesem Werkstück ist aufgrund vieler ungünstiger Faktoren eine schnelle Erwärmung nicht möglich. In Anbetracht der Notwendigkeit optischer Temperaturänderungen und der Verhinderung von Überhitzung oder sogar Oberflächenschmelzphänomenen zur Gewährleistung der Abschreckqualität ist eine langsamere Aufheizgeschwindigkeit erforderlich, um die Abschreckqualität zu gewährleisten. Wenn die Aufheizgeschwindigkeit zu langsam ist, geht der Vorteil des Oberflächenabschreckens verloren und aufgrund der Wärmeleitung wird die gehärtete Schicht zu groß. Die Praxis hat gezeigt, dass es relativ angemessen ist, die Aufheizzeit dieses Werkstücks auf 2.5 bis 3 Minuten zu steuern.
Die Abschrecktemperatur des Werkstücks sollte basierend auf der Stahlsorte, der ursprünglichen Mikrostruktur und der Heizrate in der Phasenumwandlungszone bestimmt werden. Unter bestimmten Bedingungen, bei denen die Stahlsorte und die ursprüngliche Mikrostruktur festgelegt sind, wird die Abschrecktemperatur hauptsächlich durch die Heizrate bestimmt. Je schneller die Heizrate, desto höher ist die erforderliche Abschrecktemperatur. Die Heizrate beim Hochfrequenzabschrecken ist viel höher als bei der herkömmlichen Wärmebehandlung, daher ist die Abschrecktemperatur beim Hochfrequenzabschrecken im Allgemeinen höher als bei der herkömmlichen Wärmebehandlung. Bei Gelenklagern gibt es aus verschiedenen Gründen viele Schwierigkeiten beim Erhitzen, und die Abschrecktemperatur sollte nicht zu hoch sein. Je höher die Abschrecktemperatur, desto schwieriger ist es, sie zu erreichen. Dies ist auch einer der Gründe für die Wahl einer langsameren Heizrate. Obwohl eine langsamere Heizrate gewählt wurde, gehört sie immer noch zur schnellen Erwärmung. Eine langsamere Heizrate bedeutet, dass die Austenitisierungszeit länger ist als bei der schnellen Erwärmung. Nach umfassender Analyse verschiedener Faktoren sollte die Abschrecktemperatur der Temperatur einer herkömmlichen Wärmebehandlung entsprechen oder etwas höher sein.
Martensitischer Edelstahl hat gute Abschreckeigenschaften. Wenn die Werkstückgröße nicht sehr groß ist, kann es allein durch Luftkühlung vollständig abgeschreckt werden. Die effektive Dicke von Gelenklagern beträgt weniger als 10 mm und sie sind oberflächengehärtet. Theoretisch sollte Luftkühlung zum Abschrecken gewählt werden. Gleichzeitig ist das Abschrecken mit Luftkühlung angesichts der besonderen Situation bei der Wahl einer niedrigeren Abschrecktemperatur unvermeidlich mit bestimmten Unsicherheitsfaktoren verbunden, um die Abschreckwirkung des Werkstücks sicherzustellen und die Härteanforderungen zu erfüllen. Die Wahl eines schnelleren Kühlmediums zum Abschrecken und die Kompensation möglicher Mängel einer niedrigeren Abschrecktemperatur wird zu einer unvermeidlichen Wahl. Die Abkühlgeschwindigkeit von Öl ist erheblich besser als die von Luftkühlung. Unter den verschiedenen Abschreckmedien ist es eines der langsameren. Nachdem das Werkstück auf die Abschrecktemperatur erhitzt und zum Abschrecken sofort in Öl getaucht wurde, kann die Abschreckwirkung erzielt werden. Durch die langsamere Abkühlungsgeschwindigkeit treten keine Defekte wie Risse auf und die technischen Anforderungen können stabil und effektiv erfüllt werden.
(3) Tatsächliche Wirkung
Nachdem die Kugellager gemäß dem obigen Schema abgeschreckt wurden, lag die Härte der Kugeloberflächen über 45 HRC. Nach dem Abschrecken und Anlassen bei 480 °C blieb die Härte über 40 HRC und die Härteverteilung jedes Werkstücks und jedes Teils des Werkstücks war gleichmäßig und stabil, was darauf hinweist, dass die Werkstücke die Abschreckanforderungen vollständig erfüllten. Der Erfolg des Abschreckens dieses Werkstücks bietet eine nützliche Referenz für das Abschrecken von Edelstahlwerkstücken mit hoher Heizschwierigkeit und das Oberflächenabschrecken von Innenlöchern.
2. Oberflächenabschrecken der tiefen Härteschicht bei größeren Teilen
(1) Verarbeitungsschwierigkeiten
Auch bei der Oberflächenhärtung dieses Werkstücks wird die Methode der simultanen Erwärmung angewendet. Die Hauptschwierigkeiten bei der Verarbeitung liegen in den Einschränkungen, die durch die Leistung und die Stromfrequenz der Anlage bedingt sind.
Beim Hochfrequenzabschrecken wird das Material über einen kurzen Zeitraum schnell erhitzt, sodass es innerhalb kurzer Zeit auf eine sehr hohe Temperatur erhitzt werden muss. Als Grundlage ist eine ausreichende Heizleistung erforderlich. Je größer die erhitzte Oberfläche des Werkstücks ist, desto größer ist die erforderliche Leistung. Wenn die erhitzte Oberfläche groß genug ist, wird es aufgrund der Leistungsbegrenzung des Geräts schwierig, eine gleichmäßige gleichzeitige Erwärmung zu erreichen.
Wenn das Werkstück einer Induktionserwärmung unterzogen wird, wird die Eindringtiefe des Stroms durch die Stromfrequenz bestimmt. Dieses Prinzip macht die Stromfrequenz zum Hauptfaktor, der die Tiefe der gehärteten Schicht bestimmt. Die Stromfrequenz von Hochfrequenz-Abschreckgeräten ist im Allgemeinen fest. Beispielsweise beträgt die Stromfrequenz von Hochfrequenzgeräten 200–300 kHz, was einer thermischen Eindringtiefe von 0.9–1.1 mm entspricht. Dies begrenzt die weitere Vertiefung der Tiefe der gehärteten Schicht.
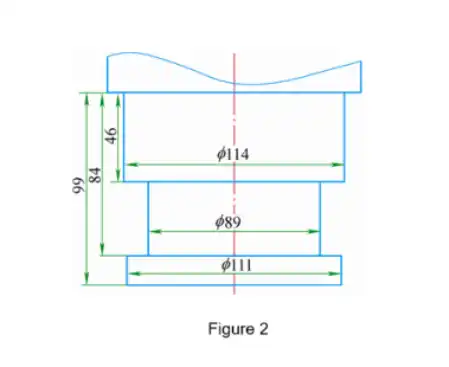
Der Traktionsstift eines bestimmten Produkts (wie in Abbildung 2 für den Abschreckteil gezeigt) ist eine Schlüsselkomponente des Produkts. Er besteht aus 40Cr-legiertem Baustahl und erfordert eine Hochfrequenzabschreckung an der äußeren runden Oberfläche mit einem Durchmesser von 89 mm. Die Abschreckhärte sollte zwischen 50 und 60 HRC liegen und die Tiefe der gehärteten Schicht sollte 2.5 bis 4.5 mm betragen. Dieses Werkstück erfordert eine größere Abschreckoberfläche. Neben dem Bedarf an mehr Leistung zum Heizen besteht das größere Problem, das die Heizung beeinträchtigt, darin, dass der Abschreckteil die konkave Nut des Werkstücks ist. Die Herstellung der Induktionsspule stellt ebenfalls eine große Schwierigkeit dar. Wenn die Induktionsspule mit der herkömmlichen Methode hergestellt wird, d. h., der Innendurchmesser der Induktionsspule ist geringfügig größer als der Durchmesser der Abschreckoberfläche, muss die Induktionsspule vor Ort hergestellt werden, was sehr mühsam ist. Darüber hinaus kann das Werkstück erst nach Beschädigung der Induktionsspule abgeschreckt werden, und jedes Werkstück erfordert eine entsprechende Induktionsspule zum Hochfrequenz-Oberflächenabschrecken, was auch das Problem von Herstellungsfehlern für jede Induktionsspule mit sich bringt. Wenn der Innendurchmesser der Induktionsspule größer als der angrenzende Querschnittsdurchmesser ist, d. h. größer als 111 mm, dann vergrößert sich der Abstand zwischen der Induktionsspule und dem Abschreckteil um 11 mm, und die Heizleistung der Induktion wird erheblich reduziert. In Bezug auf die Tiefe der gehärteten Schicht beträgt der Bereich von 2.5 bis 4.5 mm das 2.5- bis 4.5-fache der normalen thermischen Eindringtiefe. Um die Tiefe der gehärteten Schicht zu erhöhen, kann im Allgemeinen das Prinzip der Wärmeleitung genutzt werden, d. h. indem die Eigenschaft ausgenutzt wird, dass Wärme von der Oberfläche zur Mitte geleitet wird, kann die Dicke der Heizschicht erhöht werden. Wenn man sich jedoch ausschließlich auf die Methode der Wärmeleitung verlässt, ist ein großer Temperaturunterschied von der Oberfläche nach innen erforderlich. Wenn die erforderliche Tiefe der gehärteten Schicht die Abschrecktemperatur erreicht, ist die Oberflächentemperatur häufig bereits zu hoch, was zu Defekten wie Überhitzung und Überbrennen der Oberflächenstruktur führt.
(2) Schema des Abschreckprozesses
Um das Abschrecken dieses Werkstücks abzuschließen, wurde speziell ein Induktionsheizgerät hergestellt und die Prozesskontrolle durch die Einführung eines intermittierenden Heizmodus verbessert.
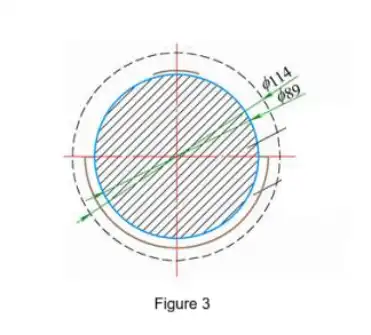
Unter Berücksichtigung der verschiedenen Eigenschaften des Zugstifts haben wir die traditionelle Herstellungsmethode des Sensors geändert und den Sensor in Form eines Halbkreises hergestellt. Dadurch werden die oben genannten Schwierigkeiten des herkömmlichen Sensors beim Durchführen einer Hochfrequenzabschreckung an diesem Werkstück überwunden. Dadurch kann die bestmögliche Abstandsübereinstimmung zwischen dem Sensor und der Heizfläche erreicht werden, und es ist auch praktisch, das Werkstück zum Abschrecken vom Sensor zu trennen. Bei der spezifischen Betriebsdurchführung wird das Werkstück konzentrisch relativ zum Sensor gedreht, um eine sofortige Erwärmung des Halbkreises und die Gesamterwärmung aller Abschreckflächen zu erreichen (siehe Abbildung 3).
Wie bereits erwähnt, verlieren Stahlmaterialien ihren Magnetismus, wenn sie auf eine bestimmte Temperatur erhitzt werden, und die Aufheizgeschwindigkeit verringert sich um ein Vielfaches. Wenn während des eigentlichen Erhitzungsvorgangs eine dünne Schicht erscheint, die den Entmagnetisierungspunkt überschreitet, nimmt die Intensität der Wirbelströme an der Verbindungsstelle neben dieser dünnen Schicht plötzlich zu, wodurch diese zum Teil mit der schnellsten Aufheizgeschwindigkeit wird. Es wird ein Phänomen auftreten, bei dem die Aufheizgeschwindigkeit der Hochtemperatur-Oberflächenschicht abnimmt, während sich die Verbindungsstelle schneller erhitzt und nach innen bewegt. Dieses Phänomen ist vorteilhaft für die Vergrößerung der Tiefe der gehärteten Schicht, aber die Aufheizgeschwindigkeit der Hochtemperatur-Oberflächenschicht ist viel schneller als die des Verbindungsstellenbereichs innerhalb der Schicht. Die Tendenz zur Überhitzung und Überbrennung in der Oberflächenschicht ist immer noch sehr stark. Zu diesem Zeitpunkt ist es notwendig, die optimale Konfiguration von Parametern wie Spannung und Aufheizgeschwindigkeit zu finden, den Aufheizvorgang streng zu kontrollieren und zu versuchen, die Tiefe der gehärteten Schicht zu vergrößern und gleichzeitig die Qualität sicherzustellen.
Die Anforderungen an die Tiefe der gehärteten Schicht des Zugstifts sind recht hoch. Obwohl die Parameter allein ausreichen, um die technischen Anforderungen vollständig zu erfüllen, gibt es hinsichtlich anderer Techniken immer noch einen Mangel. Es wird intermittierendes Erhitzen angewendet, d. h. wenn die Temperatur die Abschrecktemperatur nicht erreicht hat, wird das Erhitzen vorübergehend gestoppt, damit mehr Wärme von der Oberfläche nach innen geleitet werden kann. Dann wird das Erhitzen wieder aufgenommen. Dies entspricht einer Verlängerung der Wärmeleitungszeit und einer Verringerung des Temperaturgradienten von der Oberfläche nach innen. Dieser Vorgang wird mehrmals wiederholt, um sicherzustellen, dass die Oberflächentemperatur nicht zu hoch ansteigt und keine Überhitzung oder Überbrennung verursacht. Ziel ist es, ein gleichmäßigeres Erreichen der Abschrecktemperatur innerhalb von 2.5 bis 4.5 mm von der Oberfläche nach innen zu erreichen.
(3) Tatsächliche Wirkung
Nach Maßnahmen wie der Verbesserung des Sensordesigns, der Optimierung der Prozessparameter und intermittierender Erwärmung kann die Oberflächenhärte des Zugstifts nach dem Hochfrequenzabschrecken stabil bei etwa 55 HRC gehalten werden, wobei die Tiefe der gehärteten Schicht mehr als 3 mm beträgt. Durch die Verwendung des Hochfrequenzabschreckens wurde die Tiefenanforderung der gehärteten Schicht erfüllt, die für das Mittelfrequenzabschrecken geeignet ist. Darüber hinaus kann das Werkstück aufgrund der Verbesserung des Sensors kontinuierlich und einzeln abgeschreckt werden, was die Arbeitseffizienz effektiv verbessert.
3. Zu beachtende Punkte
Um die Verarbeitungsqualität sicherzustellen, sollten folgende Punkte beachtet werden:
(1) Die Wartung der Geräte ist von größter Bedeutung. Der Abstand zwischen dem Hochfrequenzinduktor und dem Werkstück sollte so gering wie möglich gehalten werden, um den Verlust elektrischer Energie zu minimieren und den maximalen Leistungsbedarf für die gleichzeitige Erwärmung sicherzustellen.
(2) Die gebräuchlichste Form des Induktors besteht aus spiralförmig gebogenen Kupferrohren. Bei der Konstruktion und Herstellung solcher Induktoren sollten möglichst Kupferrohre mit größerem Durchmesser verwendet und die Anzahl der Windungen reduziert werden, um den induktiven Blindwiderstand zu verringern und die Heizleistung sicherzustellen.
4. Fazit
Das Hochfrequenz-Induktionsabschrecken ist ein komplexer Prozess und fällt in die Kategorie der speziellen Wärmebehandlung in der Wärmebehandlung. Darüber hinaus ist das Erreichen einer gleichzeitigen Erwärmung noch schwieriger. Im tatsächlichen Betrieb müssen verschiedene Faktoren wie Geräteleistung, Arbeitsfrequenz, Induktor, Wärmebehandlungsparameter, Materialmikrostrukturumwandlung, Abschreckmedium und Kühlmethode umfassend berücksichtigt werden, um die optimale Koordination dieser Faktoren zu erreichen. Dadurch wird das Potenzial der Geräte maximiert und die Anforderungen an die gleichzeitige Erwärmung und Abschreckung mehrerer Sorten und kleiner Werkstückchargen so weit wie möglich erfüllt.
Bei Fragen kontaktieren Sie uns gerne unter info@castings-forging.com