
Wissen
Wärmebehandlungsverfahren für Extrusionsformen
Stressabbauende Annealing - Behandlung
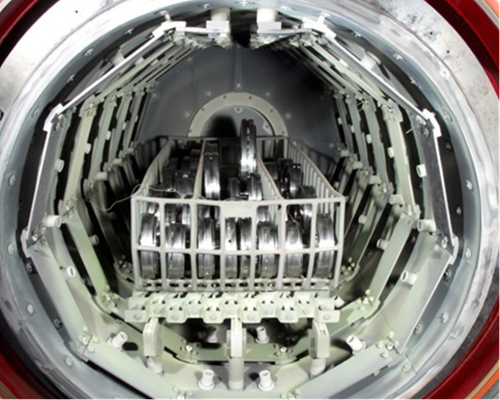
Führen Sie eine Spannungsarmglühung an wichtigen Bauteilen (z. B. solchen, die zu Verformungen neigen oder große Abmessungen aufweisen), insbesondere an Formen, durch. Die Spannungsarmglühung erfolgt bei einer Temperatur von ca. 550 ° C bis 660 ° C. Üblicherweise wird sie vor dem Härten angewendet, um Spannungen zu minimieren. Sie ist aber auch nach der abschließenden mechanischen Bearbeitung empfehlenswert. Das Glühen wird typischerweise an bearbeiteten Rohmaterialteilen durchgeführt, um ein Gefüge mit geringer Härte, guter Kaltverformbarkeit und guter Zerspanbarkeit für Werkzeugmaschinen zu erzielen. Im Einzelnen:
l Vollständiges Glühen;
l Isothermes Glühen;
l Sphärisches Glühen.
Das Normalglühen ist ein Wärmebehandlungsverfahren zur Erhöhung der mechanischen Festigkeit von Stahl. Es erhält die Gleichmäßigkeit des Werkstückgefüges und verbessert dessen Bearbeitbarkeit, wodurch es für die Weiterverarbeitung vorbereitet wird. Das Normalglühen erfolgt bei einer Temperatur von 800 ° C bis 920 ° C. Anschließend werden die Bauteile an der Luft abgekühlt. Im Vergleich zum ursprünglichen Gefüge des Halbzeugs führt die Gefügeumwandlung und die Luftkühlung zu einer Verfeinerung des Korngefüges. Dieser Prozess verläuft deutlich schneller als die Abkühlung nach herkömmlichen Fertigungsverfahren. Dadurch wird das typische, unerwünschte nadelförmige Gefüge geglättet, das bei geschmiedeten oder gestanzten Bauteilen auftritt, bzw. die bandartige Struktur, die häufig bei Halbzeugen mit thermoplastischer Verformung zu finden ist, reduziert.
Lösungsglühen zählt zu den gängigsten Wärmebehandlungen, da es hohe Anforderungen an die bearbeiteten Werkstücke stellt. Zahlreiche Unternehmen der Öl- und Gasindustrie sowie der Automobilindustrie in Mittel- und Norditalien vertrauen auf unsere Expertise, um höchste Präzision in der Bearbeitung zu erzielen. Lösungsglühen, auch als „Lösungshärten“ oder „Superhärten“ bekannt, ist eine hervorragende Behandlung für Edelstahl. Es empfiehlt sich insbesondere zur Verbesserung der Elastizität von Edelstahl und Duplexstahl sowie zur Maximierung der Korrosionsbeständigkeit und ist daher besonders geeignet für alle Tiefziehteile.
Dieser Prozess wird im Vakuum bei Temperaturen zwischen 1000 ° C und 1100 ° C durchgeführt , wodurch sich der Kohlenstoff in der Metallmatrix auflöst. Anschließend wird das Material schnell mit Stickstoff abgekühlt, um die Versprödung zu vermeiden, die beim Erhitzen zwischen 480 ° C und 850 ° C auftritt und die potenziell alle Vorteile des Materials bei hohen Temperaturen zunichtemachen könnte.